

标签:
线束设备
镀锡线为什么不适合超声波焊接
无锡焊永超声 2026-10-12 15:10:09原创
浏览:45
镀锡线不适合超声波金属焊接的核心原因
先一句话总结:锡是软低熔点金属,超声摩擦热量会让锡先熔化、挤出焊点,形成虚焊;同时锡层会污染焊头 / 底砧,稳定性极差,不是绝对焊不了,而是量产一致性很难控制,一般线束标准(USCAR-38)不推荐用超声焊镀锡多股线。
1. 锡熔点极低(232℃),超声摩擦生热直接熔锡
超声波金属焊接原理:高频机械摩擦,固态冶金结合,正常不熔化母材铜。
• 镀锡铜线:表面一层薄锡,摩擦产生的局部温度很容易超过 232℃;
• 锡变软、液化,在压力下被从铜丝缝隙挤压溢出到焊点外侧;
• 结果:
✘ 铜丝之间实际接触面积变少,内部只是锡包裹,铜 - 铜没有形成可靠固态结合
✘ 拉力不稳定:测的时候有时候高,偶尔一拉就分层断裂;高低温循环后,焊点电阻漂移明显
✘ 锡被挤走,焊点内部空洞多,金相容易不合格
裸铜超声焊:铜摩擦、塑性变形、铜原子互相扩散,固态结合,无熔化。
2. 锡粘模(焊头 / 底砧污染,量产噩梦)
熔化的锡会粘在钛合金焊头和底砧齿面上:
• 锡堆积在齿槽 → 焊齿变钝,抓不住线材,摩擦力下降
• 连续生产几十 / 几百个后,同样参数,焊点拉力、电阻慢慢变差
• 需要频繁停机打磨清理焊头底砧,产能暴跌,模具损耗加快
裸铜几乎不粘模;铝会轻微粘,但锡粘模比铝严重得多。
3. 镀层厚度波动,工艺窗口极窄
镀锡层厚度不是完全均匀:有的地方锡厚、有的地方薄。
• 锡厚:更容易熔锡挤锡,虚焊;
• 锡薄:勉强能铜铜结合;
同一批次线材,焊接结果离散度很大,能量 / 压力窗口非常小,很难稳定量产。
4. 应力与老化隐患
锡本身质地软、蠕变大:
• 焊点在振动、高低温循环后,锡层容易滑移,接触电阻随时间上升;
• 汽车线束、高压线束可靠性测试(热循环、振动)很难通过 USCAR-38。
补充几个关键误区
✅ 不是完全不能焊,分场景
1. 细镀锡电子线(很小截面,0.5mm² 以内):实验室小批量偶尔可以试,但是不能做长期量产;
2. 镀锡端子(端子本体铜基材,局部镀锡):端子焊接区域要把锡去掉再超声焊!很多客户踩坑:直接焊镀锡端子接触面,熔锡虚焊。
✅ 镀锡线束一般用什么工艺替代?
• 压接(冷压端子):行业主流,适合镀锡线;
• 激光焊接:控制热量,减少锡大量溢出;
• 电阻焊(部分小线)。
✅ 特殊情况:如果一定要尝试超声焊镀锡线,改善方向(仅改善,不能根治)
1. 降低振幅,减少摩擦产热;
2. 加大压力,缩短焊接时间,减少热量累积;
3. 线材尽量选用薄镀锡层线材;
4. 焊头齿形做特殊优化,并且增加定期清洁频次;
但工艺窗口依然很窄,不推荐汽车 / 新能源线束量产使用。
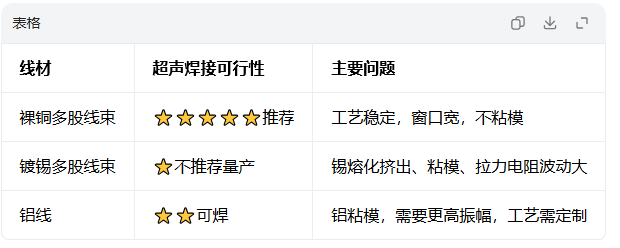
快速对比
下一篇:
超声波线束焊接机选型需要注意哪些
版权所有 Copyright @ 2013 中线网 电话:029-86570577
邮箱: service@xianshu.cn
ICP备案证书号:
陕ICP备12007412号-1
增值电信业务经营许可证:陕B2-20200291
本站信息均来源于网上或由本站网友发表,不代表本网站立场,如侵犯了您的权利请投诉至 service@xianshu.cn!