

标签:
线束企业
不熔化,也能焊牢
2026-11-06 09:16:39
浏览:55
不熔化,也能焊牢
——从原理到产线,超声波焊接在新能源汽车与储能线束中的六项现实优势
在汽车线束和电池模组的产线上,有一种“焊接”几乎看不到焊花,也没有烟尘:焊头压住线束端头,以每秒两万次以上的频率来回摩擦,零点几秒后抬起,几十根铜丝已经连成了一整块。这就是超声波金属焊接。它既不熔化金属,也不添加焊料,却能做出接触电阻接近母材、经得起长期振动的接头。随着新能源高压线束、储能汇流排和充电桩线缆持续放量,这项过去偏居电子与电池车间的工艺,正在成为线束加工企业的常规工序。
一、原理:金属不是被“烧”在一起,而是被“振”在一起
超声波焊接属于固相连接。它不靠电弧或激光的热量,而靠焊头传递的高频机械振动,整个过程可以拆成四个动作:高频摩擦先破除表面的氧化膜和油污,露出新鲜金属;压力使接触面发生塑性变形,两层金属贴得更紧;新鲜金属原子在界面间相互扩散;最终形成接近母材的冶金连接。金属自始至终没有熔化,界面温度也远低于母材熔点。
《焊接学报》刊载的铜导线超声波焊接研究给出了更具体的过程:焊接能量不足时,铜丝之间只是机械嵌合,仅在局部形成点连接;能量提升后,结合面由点扩展为面,直至形成原子间键合。同一课题组的另一项实测显示,镀锡铜导线在较大焊接能量下界面温度约为392 ℃,远低于铜约1083 ℃的熔点——温度确实在升高,但离“熔”还很远。
这也是超声波焊接最容易被误解的地方:它看上去像压焊,实际靠的是振动把界面“磨”干净、把原子“推”到一起。焊后如果出现明显熔痕或线材严重减薄,恰恰说明参数过猛,属于过焊信号。
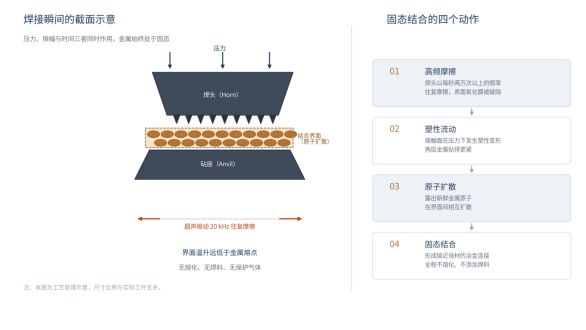
图1 超声波金属焊接的截面示意与固态结合的四个动作(示意图,比例与实际工件无关)
二、六项落到产线上的优势
优点清单在设备厂的宣传册上随处可见,但真正决定一项工艺能否留在产线上的,是这些优点能不能被检验、被复现。以下六项,是线束加工中最常被验证的部分。
其一,接触电阻低。焊点靠金属原子结合,内部没有焊料夹层、没有氧化膜隔断,导电性接近同体积的母材。大电流通过时接头温升小,压降也小,这对快充工况下瞬时数百安培的高压回路尤其关键。
其二,没有热损伤。热影响区极小,热量集中在结合界面,不会沿着导线向外扩散。绝缘层不会被烫伤、回缩,邻近的热敏元件也不受牵连;被压扁的多股线仍保留原有性能,不需要额外的隔热处理。
其三,铜与铝可以直接连。熔焊铜铝会生成脆性的金属间化合物,接头容易开裂;超声波在固态下完成结合,几乎不产生这类脆性相,铝线替铜的轻量化方案因此有了可靠的落点。
其四,没有辅料负担。不用锡条,不用助焊剂,也就没有腐蚀性残留和后续清洗工序;不产生焊烟与飞溅,车间环境与辅料成本同时受益。这一点在多层箔材、极耳这类怕污染也怕过热的工件上体现得最明显。
其五,抗振与抗疲劳。一体化的致密焊点,在持续振动和高低温循环下不易分层、松脱。对长期处于颠簸、湿热环境的车载线束来说,这类失效模式比单纯的初始强度更值得关注。
其六,节拍快、参数可复制。单次焊接常在零点几秒内完成,振幅、压力、时间、能量都以数字量存储和调用,同一批次不同班次的焊点可以做到高度一致,便于接入自动化产线与质量追溯。
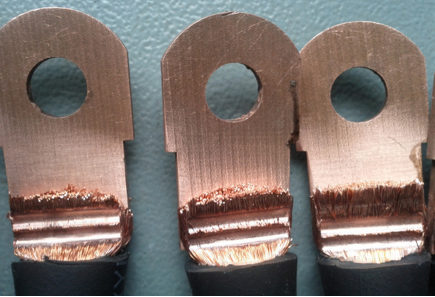
图2 铜端子与多股铜线的超声波焊接接头实拍,压痕为焊齿留下的规则纹路(图片来源:公开行业资料)
三、与其他连接工艺比,取舍在哪里
讨论超声波焊接的优势,绕不开它和压接、锡焊、激光焊的同台比较。四种工艺各有适用区间,真正的差别在结合机理上。
表1 四种线束连接工艺的对比(据公开行业资料与《焊接学报》相关研究整理)
连接工艺 | 结合方式 | 主要优势 | 主要局限 | 典型场景 |
端子压接 | 模具挤压,物理抱紧 | 效率高、成本低、设备成熟 | 单丝之间存微小缝隙,接触电阻偏高;长期振动可能松动 | 低压、小电流线束 |
锡焊 | 焊锡熔融包裹导线 | 操作简单,对小线径友好 | 焊料电阻率高于铜;高温下软化,振动易脆裂;助焊剂残留需处理 | 小电流回路、试样与维修 |
激光焊 / 电阻焊 | 高温熔化形成熔池 | 焊点强度高,适合结构件 | 高温氧化与脆性组织,内阻偏高;对洁净度和调试精度要求高 | 结构件、精密点位 |
超声波焊接 | 摩擦破膜—塑性变形—原子扩散 | 电阻接近母材、无热损伤、可焊铜铝异种、免焊料 | 需按线径匹配功率并定制工装;焊头属易损件;不适合厚板与高熔点金属 | 高压线束、电池极耳、铜铝汇流排、充电桩线缆 |
压接靠的是物理抱紧,导线单丝之间始终留着缝隙;锡焊引入了电阻率更高的焊料,还要面对焊层在高温与振动下的老化;激光焊和电阻焊把金属烧成熔池,强度足够,但氧化、飞溅与脆性组织随之而来,调试窗口也窄。超声波焊接用振动替代温度,把“结合”这件事放回了金属原子本身,这正是它在铜铝异种连接和大电流回路中难以被替代的原因。
四、优势兑现的前提:设备、工装与参数窗口
把超声波焊接写进工艺文件,并不等于就能稳定拿到上述好处。它对“配套”的要求比多数人预想的更高。
一是功率要与线径匹配。从0.5平方毫米的细线到70平方毫米以上的高压粗缆,需要的能量差着数量级,用中小功率设备硬焊大平方线束,容易出现焊不透、拉力不足。
二是工装必须定制。焊头齿形、砧座尺寸、夹持方式要按线束排布和护套结构单独设计,否则压伤绝缘、切伤单丝、散丝这些问题会在批量生产中被放大。
三是参数窗口窄,靠试焊定,不靠猜。能量偏低时接头只是机械嵌合,能量偏高则线材过度减薄、截面收缩,拉力反而下降——焊接学报的截面测量就显示,能量增加会让接头厚度持续减薄,超过某个点后有效承载面积明显下降。参数锁定之后还应定期复核焊头磨损。
四是检验要成体系。外观看焊齿压痕是否均匀,拉力与接触电阻确认电气与机械性能,必要时切片做截面或金相,确认没有未结合区和夹杂。三项指标同时达标,才谈得上“一致性”。
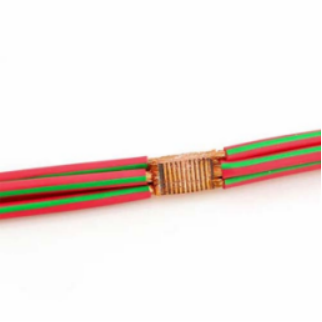
图3 多芯线束对接焊点特写,焊齿压出的规则纹路是外观判定的主要依据(图片来源:公开行业资料)
五、结语
超声波焊接并不是万能工艺。它焊不了厚钢板,也不适合高熔点金属,焊头属于易损件,换型时还要重新调试参数。它真正的价值,是在大电流、铜铝异种、绝缘怕热这几类场景里,把接头的可靠性往前推了一步。
对线束加工企业来说,决定成败的往往不是买没买设备,而是设备、工装、参数与检验能不能形成闭环。工艺的价值写在焊点上,不写在宣传册上。
参考资料
[1] 达斯科技. 不熔化金属的“焊接”:超声波金属焊接,为什么能焊得又快又牢?[EB/OL]. https://www.das-tech.com.cn/jszs/1120.html
[2] 广东海明声科技股份有限公司. 新能源高压线束,为什么清一色选用超声波焊接?[EB/OL]. 2026-08-14. http://www.haimingsheng.cn/shows/28/216.html
[3] 焊接学报. 超声波焊接能量对铜/铝导线接头结合性能的影响[J/OL]. https://hjxb.hwi.com.cn/hjxb/cn/article/pdf/preview/10.12073/j.hjxb.20230504001.pdf
[4] 焊接学报. 镀锡层对铜导线超声波焊接接头性能的影响[J/OL]. http://hjxb.hwi.com.cn/hjxb/
版权所有 Copyright @ 2013 中线网 电话:029-86570577
邮箱: service@xianshu.cn
ICP备案证书号:
陕ICP备12007412号-1
增值电信业务经营许可证:陕B2-20200291
本站信息均来源于网上或由本站网友发表,不代表本网站立场,如侵犯了您的权利请投诉至 service@xianshu.cn!